一、K因子的物理意义与作用
钣金折弯时,材料外侧受拉伸、内侧受压缩,从压缩过渡到拉伸的那一层长度不变,称为中性层。K因子定义为中性层到材料内表面的距离t与板厚T的比值:K=t/T
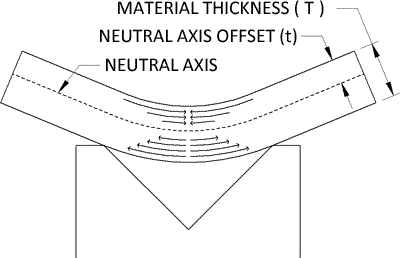
K因子描述中性层在板厚中的位置,是计算展开长度、折弯补偿(BA)和折弯扣除(BD)的基础参数。其典型范围在0到0.5之间;K值越大,中性层越靠近板厚中心。K因子并非材料的固定常数,而是受材料种类、R/T比值、折弯工艺和模具条件共同影响的工艺参数。
在CAD软件中,K因子常用于预先推算不同角度下的折弯补偿。若已有实测折弯补偿,也可反推K因子,再用于外推新角度、新半径下的补偿值。但需注意:查表得到的K因子只是起点,不能替代实际工况下的标定。
二、三种折弯工艺及其对K因子的影响
三种折弯工艺的核心区别在于板材与模具的接触程度。从空气弯曲到压印弯曲,板材被压入模具的程度越来越深,成形力越来越大,对回弹的抑制也越来越彻底。
1. 空气弯曲(Air Bending)
空气弯曲是数控折弯中最常见的方式,也称“三点自由弯曲”。板材只与冲头尖端和下模V槽两侧边缘接触,不会被压到V槽底部。
- 角度控制:折弯角度完全取决于冲头下压深度,冲头压得越深,角度越锐。
- 灵活性:一副模具可通过控制下压深度加工一系列角度,适合多品种、小批量生产。
- 吨位需求:三者中最低。
- 回弹:显著,有时可超过5°,尤其对硬质铝合金。通常需依靠CNC计算或操作员经验进行角度补偿。
- 对K因子的影响:空气弯曲下K因子相对较低,R=T时通常落在0.33~0.40区间(视材料而定)。
2. 底压弯曲(Bottoming)
底压弯曲可视为空气弯曲的升级版。冲头将板材进一步下压,直到板材紧密贴合在下模V槽的两个斜面上,形成“形状锁定”。
- 角度控制:折弯角度主要由模具本身几何角度决定;完全压紧后施加额外压力,稳定成形。
- 精度:角度一致性优于空气弯曲,回弹可控制在约1°~2°,理想条件下角度精度可达±0.25°。
- 吨位需求:通常为空气弯曲的3~5倍。
- 模具要求:通常每个折弯角度需要专用模具,模具成本和换模时间增加。
- 对K因子的影响:由于约束增强,K因子整体高于空气弯曲。R=T时,软/中/硬材料的起始值约为0.42/0.44/0.46。
3. 压印弯曲(Coining)
压印是三者中成形力最大、精度最高的方法。冲头以极高压力将板材压入模具底部,使材料在折弯区域发生贯穿整个厚度的塑性压缩变形。
- 角度控制:冲头尖端实际上压入或穿透材料中性轴,将模具角度“雕刻”在板材上,迫使材料完全填充模具几何形状。
- 回弹:几乎消除,成形后角度几乎不再变化,精度和一致性极高。
- 吨位需求:可能为空气弯曲的10倍甚至更多,对折弯机吨位和模具要求苛刻。
- 材料减薄:折弯区域板材厚度会因高压压缩减薄约3%~10%,可能影响关键应用的疲劳强度。
- 灵活性:最低,角度完全由模具决定,更换角度必须更换模具。
- 对K因子的影响:R=T时,软/中/硬材料的起始值约为0.38/0.41/0.44,介于空气弯曲与底压弯曲之间,但回弹控制最好。
三种工艺核心特征对比
| 特征 | 空气弯曲 | 底压弯曲 | 压印弯曲 |
|---|---|---|---|
| 与模具接触 | 三点接触,不贴底 | 板材贴合下模斜面,无间隙 | 高压下完全填充模具,材料被压缩 |
| 所需折弯力 | 低(基准) | 中(约3~5倍空气弯曲) | 高(可达10倍或以上) |
| 角度控制方式 | 冲头下压深度 | 模具角度 + 压力稳定 | 模具几何形状,高压强制成形 |
| 回弹量 | 大(可 >5°) | 小(约1°~2°) | 几乎为零 |
| 材料减薄 | 不明显 | 不明显 | 明显(约3%~10%) |
| 工艺灵活性 | 高(一套模具多角度) | 低(通常一角度一模具) | 最低(一角度一模具) |
| 模具/设备成本 | 低 | 中等 | 高 |
| 典型应用 | 多品种、小批量、常规精度 | 精度有要求、中等批量 | 高精度、小半径、对回弹零容忍 |
三、R的不同取值:以R/T区间为轴的K因子框架
R:折弯半径,T:板厚。R=T只是R/T比值连续变化中的一个点。不先建立R/T区间框架,R=T的数值就会失去参照系。K因子随R/T比值的变化不是线性的,而是在几个区间内呈现阶梯式或渐进式变化。以下按三种折弯工艺分别列出经典框架。
1. 空气弯曲
| R/T 区间 | 软质(铝) | 中等(钢) | 硬质(不锈钢) |
|---|---|---|---|
| R ≤ T | 0.33 | 0.38 | 0.40 |
| T < R ≤ 3T | 0.40 | 0.43 | 0.45 |
| R > 3T | 0.50 | 0.50 | 0.50 |
2. 底压弯曲
| R/T 区间 | 软质(铝) | 中等(钢) | 硬质(不锈钢) |
|---|---|---|---|
| R ≤ T | 0.42 | 0.44 | 0.46 |
| T < R ≤ 3T | 0.46 | 0.47 | 0.48 |
| R > 3T | 0.50 | 0.50 | 0.50 |
3. 压印弯曲
| R/T 区间 | 软质(铝) | 中等(钢) | 硬质(不锈钢) |
|---|---|---|---|
| R ≤ T | 0.38 | 0.41 | 0.44 |
| T < R ≤ 3T | 0.44 | 0.46 | 0.47 |
| R > 3T | 0.50 | 0.50 | 0.50 |
框架揭示的规律
核心规律:R/T从“≤1”跨入“>3”的过程中,三种工艺的K因子都向0.50收敛。这意味着当R远大于T时,工艺方法带来的差异被几何条件抹平了;而在R ≤ T的区间,三种工艺之间的差距最大(例如软质材料:空气弯曲0.33,底压弯曲0.42,压印弯曲0.38),工艺选择对展开计算的影响也最显著。
不同来源数据的离散性:上述经典表格并非唯一版本。另一组按空气弯曲整理的参考数据给出:R ≤ T时,铝镁合金(如6061)0.38~0.40、不锈钢304 0.42、低碳钢 0.45;T < R ≤ 3T时分别升至0.42~0.44、0.46、0.48。这组数值系统性高于经典表格,反映的是不同材料状态、不同模具条件和不同经验来源之间的合理离散。K因子本来就不是一个可以精确到小数点后两位的“常数”,不同来源给出不同区间,恰恰印证了“起点值需要标定”这一判断。
四、R=T时,板厚1~10 mm的K因子数值
1. 冷轧钢板(SPCC / 低碳钢)
| 板厚 | K 因子 | 数据性质 |
|---|---|---|
| 1.0 mm | 0.33 | 可靠实验数值 |
| 1.5 mm | 0.34 | 可靠实验数值 |
| 2.0 mm | 0.35 | 可靠实验数值 |
| 3.0 mm | ~0.35–0.36 | 参考数值 |
| 4.0 mm | ~0.36 | 参考数值 |
| 5.0 mm | ~0.36–0.37 | 参考数值 |
| 6.0 mm | ~0.37 | 参考数值 |
| 8.0 mm | ~0.37–0.38 | 参考数值 |
| 10.0 mm | ~0.38 | 参考数值 |
2. 不锈钢(SUS304)
| 板厚 | K 因子 | 数据性质 |
|---|---|---|
| 1.0 mm | 0.36 | 可靠实验数值 |
| 1.5 mm | 0.37 | 可靠实验数值 |
| 2.0 mm | ~0.37–0.38 | 参考数值 |
| 3.0 mm | ~0.38 | 参考数值 |
| 4.0 mm | ~0.38–0.39 | 参考数值 |
| 5.0 mm | ~0.39 | 参考数值 |
| 6.0 mm | ~0.39 | 参考数值 |
| 8.0 mm | ~0.40 | 参考数值 |
| 10.0 mm | ~0.40 | 参考数值 |
3. 铝板(5052)
| 板厚 | K 因子 | 数据性质 |
|---|---|---|
| 1.0 mm | 0.31 | 可靠实验数值 |
| 1.5 mm | ~0.31–0.32 | 参考数值 |
| 2.0 mm | ~0.32 | 参考数值 |
| 3.0 mm | ~0.32–0.33 | 参考数值 |
| 4.0 mm | ~0.33 | 参考数值 |
| 5.0 mm | ~0.33 | 参考数值 |
| 6.0 mm | ~0.33–0.34 | 参考数值 |
| 8.0 mm | ~0.34 | 参考数值 |
| 10.0 mm | ~0.34 | 参考数值 |
数据性质说明
R=T的K因子之所以需要按板厚展开,是因为在R/T = 1这个边界上,几何约束已经不再随R/T继续收紧,但板厚本身带来的材料流动差异开始独立发挥作用。薄板(1~2 mm)的实测点相对可靠,厚板(≥4 mm)的数据则高度依赖具体模具、材料批次和折弯速度,不存在一条可以精确外推到10 mm的单一曲线。